Электроника
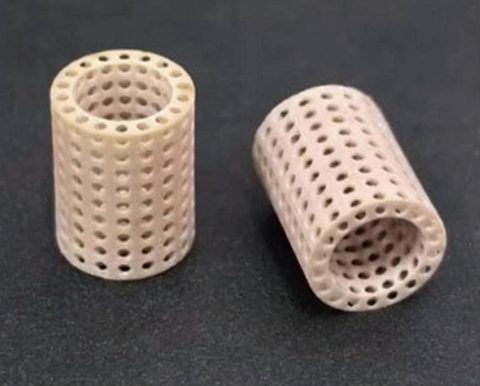
Изоляторы, подложки, корпуса датчиков, пьезоэлементы и ферритовые сердечники.
- Al₂O₃
- BaTiO₃, PZT
- ферриты
3D-печать технической керамики и металлов
Печатаем детали на промышленных DLP- и SLA-принтерах из оксида алюминия, циркония, карбида кремния, пьезокерамики, биокерамики, титана, золота, серебра и меди. От пробного образца до серии.
Что можем изготовить
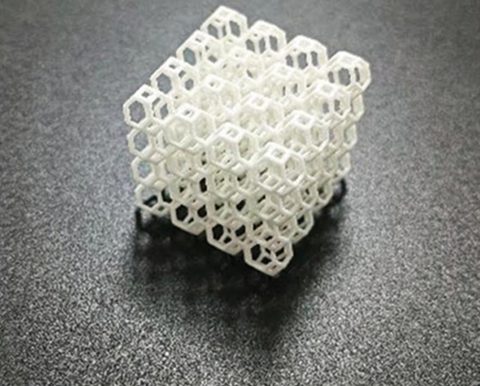
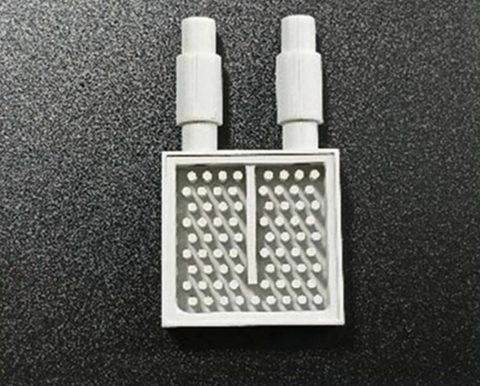
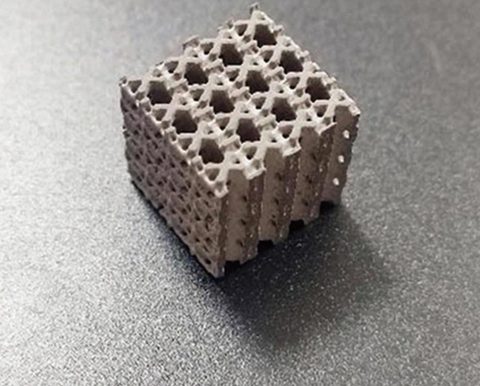
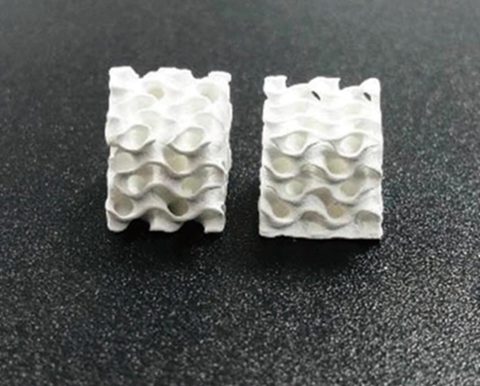
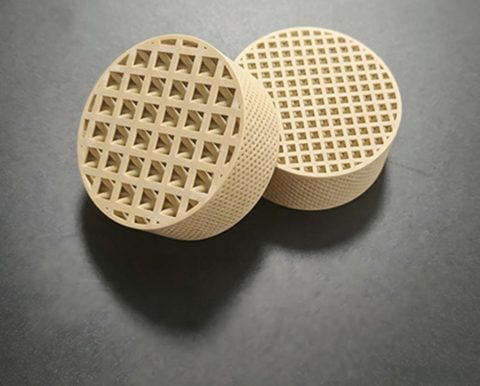
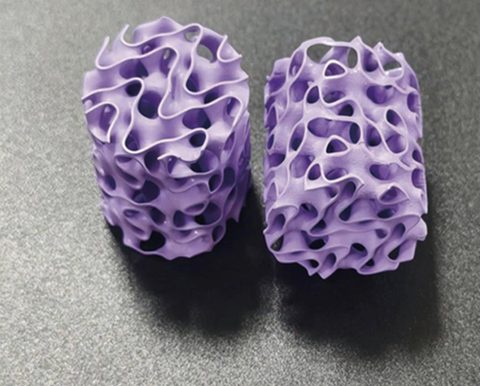
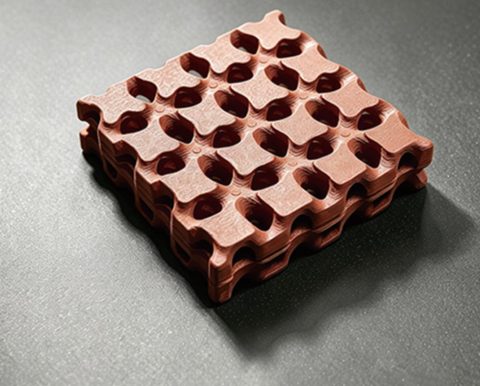
Тонкие стенки, решётки, внутренние каналы, пористые структуры — принтер строит деталь слоями, поэтому сложная форма не стоит дороже простой.
Изоляторы, подложки, корпуса датчиков, пьезоэлементы и ферритовые сердечники.
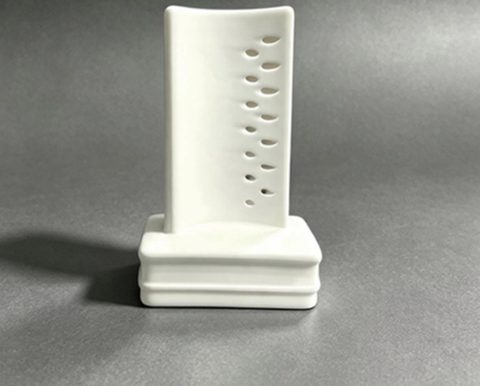
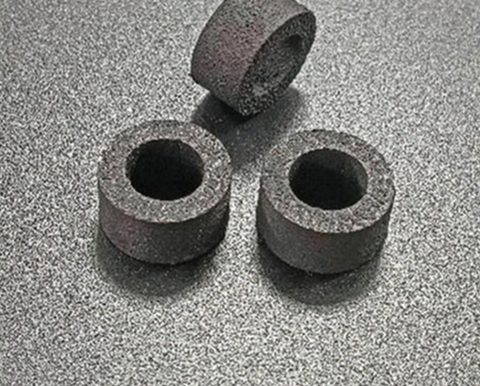
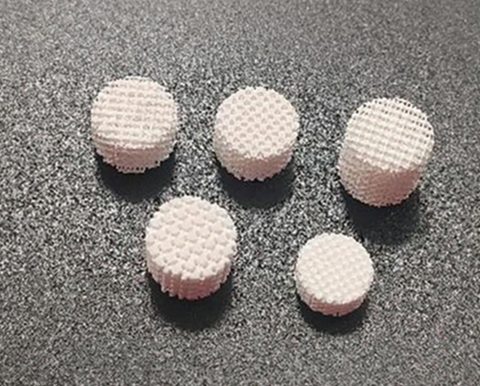
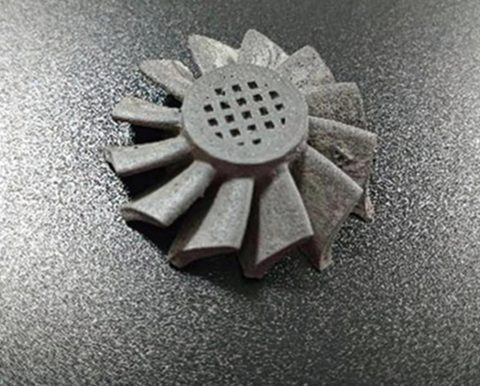
Износостойкие сопла, втулки, крыльчатки, фильтры, сотовые носители катализаторов, термостойкая оснастка.
Детали из карбида кремния твёрдостью 9 по Моосу почти без усадки: держатели, кассеты, детали печей и вакуумных камер.
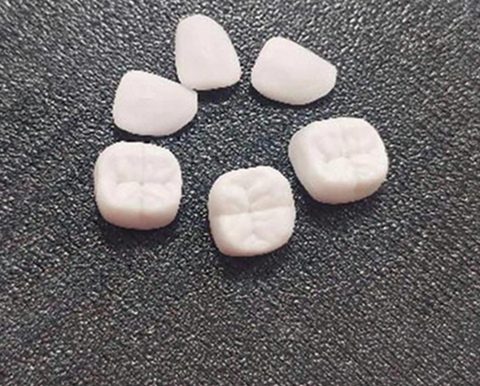
Коронки и протезы из диоксида циркония, пористые костные импланты-скаффолды, биостекло.
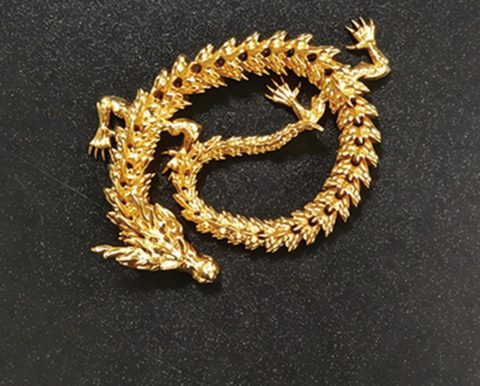
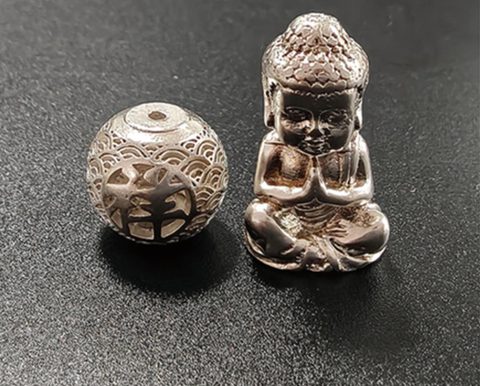
Подвески, бусины, фигурки и сувениры из золота, серебра и меди с тонкой детализацией.
Опытные образцы из новых материалов: для пробной печати хватает меньше 5 мл пасты. Можно разработать пасту под вашу задачу.
Как это работает
Порошок керамики или металла смешан со светочувствительной смолой в густую пасту. Свет засвечивает каждый слой, а после печати смолу выжигают и спекают деталь до плотного материала.
Проверяем 3D-модель, ставим поддержки, увеличиваем размеры с учётом усадки при спекании.
Нож разносит пасту тонким слоем 10–200 мкм, проектор (DLP) или лазер (SLA) отверждает нужный контур.
Печатную «заготовку» медленно нагревают — смола выгорает, остаётся порошковый каркас.
Высокотемпературный обжиг превращает каркас в плотную керамику или металл — плотность более 99%.
Про усадку. При спекании деталь уменьшается: оксид алюминия — примерно на 17%, диоксид циркония — на 24%, карбид кремния — всего на 0,1%. Мы закладываем это в модель заранее, чтобы готовая деталь вышла в нужный размер.
Материалы
Структурная, функциональная и биокерамика, титановый сплав и драгоценные металлы. Если нужного материала нет в списке, пасту можно разработать совместно.
| Показатель | Al₂O₃ (D99) | Al₂O₃ (PTD) | ZrO₂ (3Y) | SiO₂ | SiC |
|---|---|---|---|---|---|
| Паста | |||||
| Чистота порошка, % | ≥99 | ≥99 | ≥99 | ≥99 | ≥99,9 |
| Доля порошка по массе, % | 80 | 90 | 80 | 80 | 75 |
| Вязкость, мПа·с | 2600 | 2118 | 2440 | 7500 | 8200 |
| Готовая деталь | |||||
| Усадка, % | 16,7 | 5,6 | 24,2 | 1,1 | 0,1 |
| Относительная плотность, % | >99 | >99 | >99 | >90 | >90 |
| Плотность, г/см³ | 3,77 | 3,77 | 5,92 | — | 3,06 |
| Пористость, % | <1 | — | <1 | <10 | 0,36 |
| Прочность на изгиб, МПа | 500 | 302 | 926 | 70 | 9 по Моосу |
| Тепловое расширение, 10⁻⁶/K | 8,8 | — | 11,5 | — | — |
Оборудование
Промышленные принтеры Junjing Technology для керамики и металла. Длина волны: 405 нм у DLP, 355 нм у SLA. Повторяемость оси Z — 10 мкм. Форматы моделей: STL и CLI.
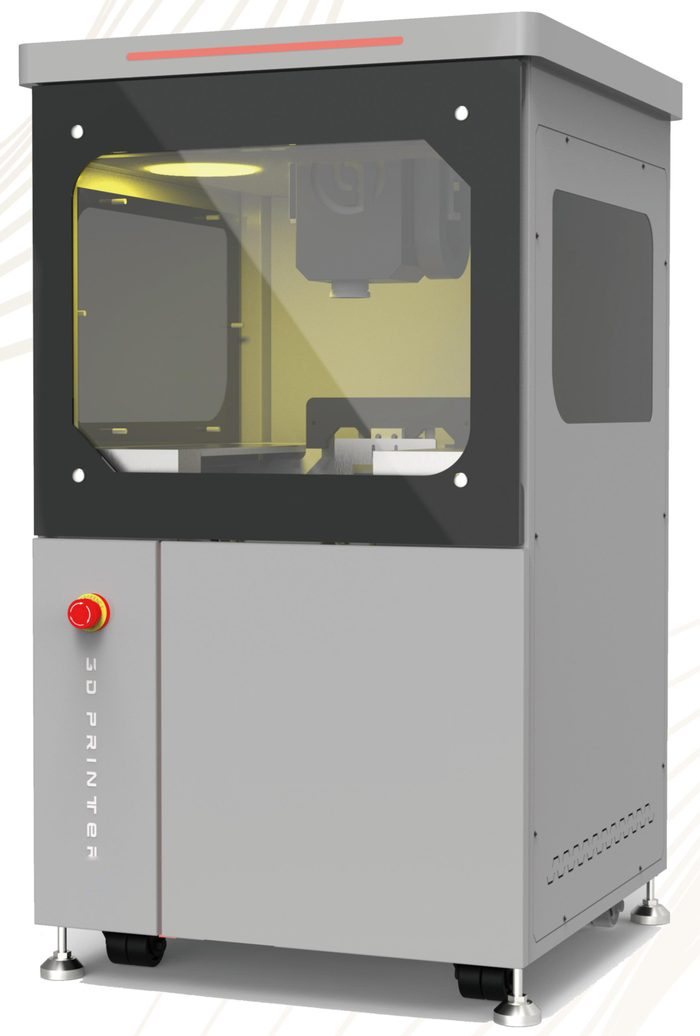
Самая высокая точность. Две ванны позволяют печатать разными пастами, ванну можно подогреть до 60 °C для густых паст. Для пробы хватает меньше 5 мл пасты — удобно для НИОКР и малых партий.
| Модель | Поле печати, мм | Пиксель | Мощность УФ |
|---|---|---|---|
| J²-D96P | 96 × 54 × 100 | 50 мкм | 0–50 мВт/см² |
| J²-D67P | 67,2 × 37,8 × 100 | 35 мкм | 0–90 мВт/см² |
| J²-D20P | 20,7 × 11,6 × 100 | 10,8 мкм | 70–200 мВт/см² |
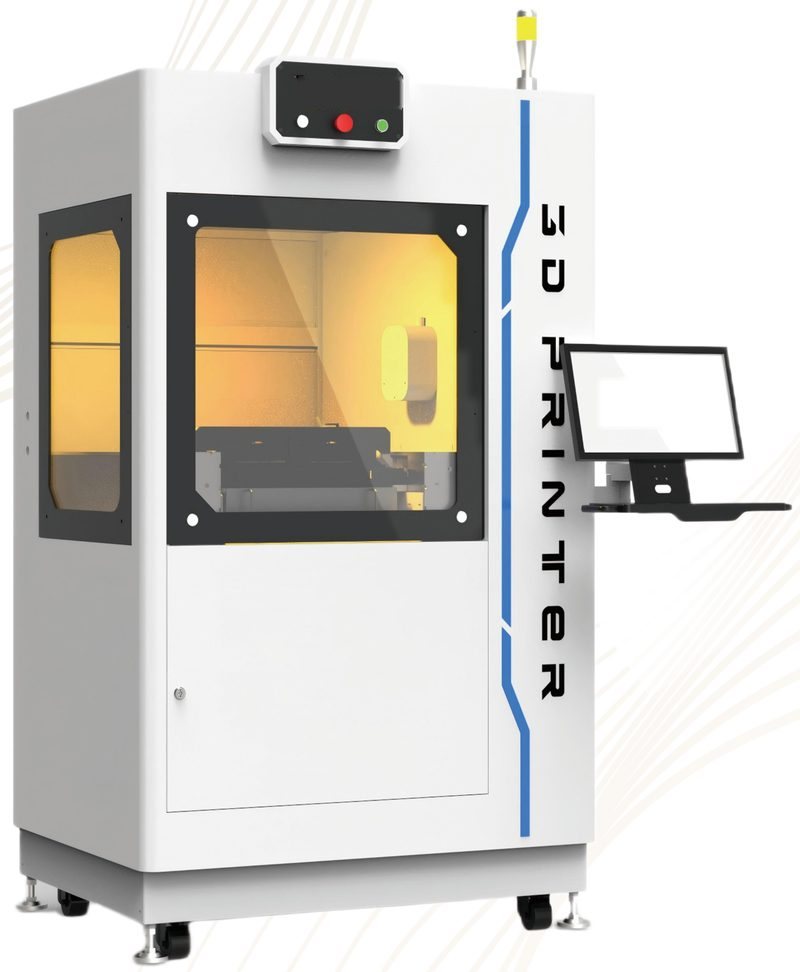
Мощный 4K-проектор засвечивает весь слой сразу: большая платформа, высокая скорость и стабильность. Подходит для серийного выпуска.
| Модель | Поле печати, мм | Пиксель | Мощность УФ |
|---|---|---|---|
| J²-D384P | 384 × 216 × 200 | 100 мкм | 0–25 мВт/см² |
| J²-D202P | 288 × 162 × 200 | 75 мкм | 0–30 мВт/см² |
| J²-D201P | 192 × 108 × 200 | 50 мкм | 0–40 мВт/см² |
| J²-D200P | 153,6 × 86,4 × 200 | 40 мкм | 0–55 мВт/см² |
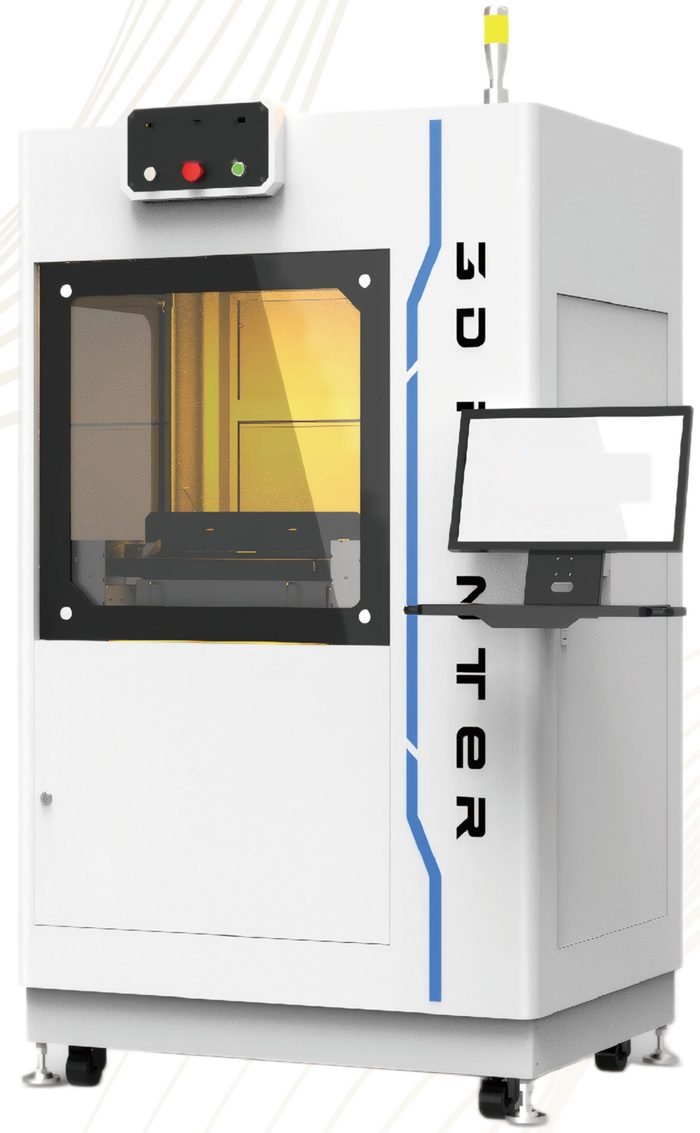
Лазер мощностью 1 Вт обводит контур слоя. Работает и со светлыми, и с тёмными пастами (например, карбид кремния), круглая платформа до 300 мм.
| Модель | Поле печати, мм | Скорость | Лазер |
|---|---|---|---|
| J²-S100 | Ø100 × 150 | 120 слоёв/ч | 1 Вт, 355 нм |
| J²-S200 | Ø200 × 150 | 90 слоёв/ч | 1 Вт, 355 нм |
| J²-S300 | Ø300 × 150 | 60 слоёв/ч | 1 Вт, 355 нм |
Размеры и точность
Платформы принтеров в масштабе, вид сверху. Чем меньше поле — тем мельче пиксель и тоньше детали.
Размер готовой детали меньше поля печати на величину усадки материала.
Как заказать
Частые вопросы
Да. Двухванный DLP-принтер рассчитан именно на единичные образцы и малые партии, промышленные DLP и SLA — на серии.
При спекании материал уплотняется и деталь уменьшается: от 0,1% у карбида кремния до 24% у диоксида циркония. Мы заранее увеличиваем модель, поэтому вы получите деталь нужного размера.
3D-модель в формате STL или CLI. Если модели нет, пришлите чертёж или эскиз — подготовим модель сами.
Наименьший пиксель засветки — 10,8 мкм, минимальный слой — 2 мкм. Это позволяет печатать тонкие решётки, микроканалы и ювелирную детализацию.
Пасты для печати можно разработать совместно под вашу задачу. Для пробной печати хватает меньше 5 мл пасты.
Зависит от материала, размера и количества. Пришлите модель через форму — назовём точную цену и срок.